现代电子设备设计制造手册 从概念到量产的工程实践指南
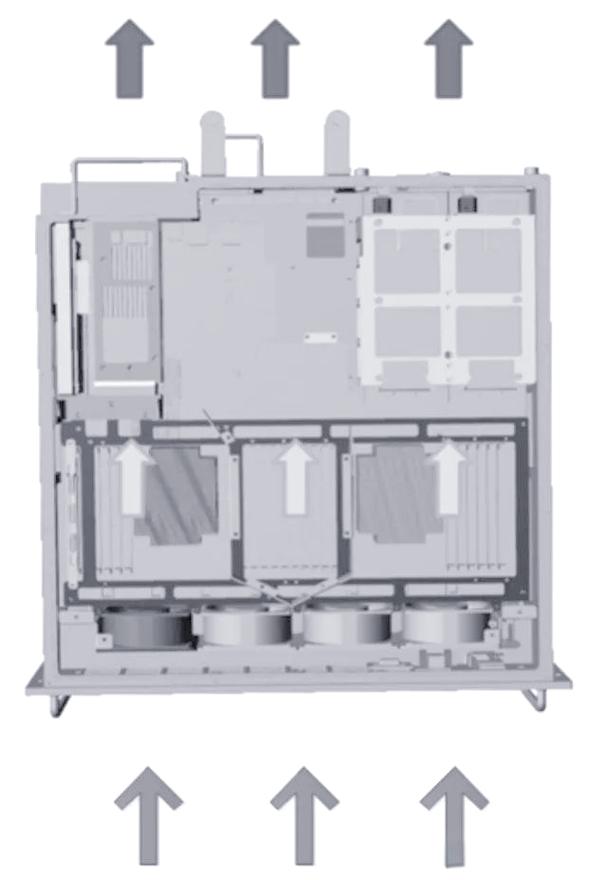
引言\n\n现代电子设备已渗透到人类生活的每一个角落,从消费电子、工业控制到医疗仪器、汽车电子,其设计与制造水平直接决定了产品的性能、可靠性与市场竞争力。本手册面向电子设备设计工程师、制造工艺师及项目管理人员,系统梳理从需求定义到批量生产的全流程关键环节,提供可落地的工程方法与规范参考。手册以“设计为制造服务、制造为设计验证”为核心理念,强调跨阶段协同与风险前置管理。以下内容将围绕设计流程、电路与PCB设计、热管理与结构设计、电磁兼容性、元器件选型与供应链、制造工艺、测试与验证以及生产管理八大板块展开。\n\n一、设计流程与阶段划分\n\n现代电子设备的开发通常遵循“V模型”或“并行工程”框架,分为概念定义、方案设计、详细设计、样机验证、小批量试产和量产六个阶段。每个阶段需交付明确的技术文档与评审节点。概念阶段需完成产品需求规格书(PRS)、市场同类产品对标分析、初步成本目标与法规清单。方案设计阶段应输出系统架构框图、关键器件选型报告、风险评估(含FMEA初版)以及项目进度基线。详细设计阶段需完成原理图、PCB布局、结构3D模型、热仿真报告与DFM检查表。样机验证阶段须通过功能测试、环境适应性测试与电磁兼容预测试。小批量试产阶段验证工艺稳定性与测试覆盖率,并冻结设计基线。量产阶段则转入持续改进与变更控制。全流程应实施配置管理,确保需求、设计与测试用例的可追溯性。\n\n二、电路原理图与PCB设计规范\n\n原理图设计须遵循模块化与可读性原则:电源、时钟、复位、接口与主控区域分块绘制,网络命名统一采用“功能信号类型方向”格式(如UARTTXMCU),关键网络添加页间连接符与注释。去耦电容布局在原理图层面应标注近端放置指令。\n\nPCB设计方面,层叠设计需根据信号速率与成本目标确定层数与阻抗控制要求。高速信号(如DDR、USB3.0、PCIe)应保证参考平面完整、走线阻抗连续,避免跨分割区。差分对长度匹配公差控制在5mil以内(视协议而定)。电源平面分割需评估载流能力与压降,电流密度建议不超过1A/mm²(铜厚1oz时)。模拟与数字区域、高频与低频区域应物理隔离。过孔设计须考虑电流与回流路径,大电流过孔需并联并计算温升。丝印应标注极性、接口方向与版本号。设计完成后执行DRC检查、DFM检查(最小线宽/间距、焊盘余量、阻焊开窗)并生成Gerber与坐标文件前务必交叉复核。\n\n三、热管理与结构设计\n\n电子设备的可靠性高度依赖热设计。热管理策略应在方案阶段确定:自然散热适用于低功耗(<10W)设备,需优化外壳表面积与通风路径;强制风冷需选定风扇风量-风压曲线与风道结构,注意进风口防尘与噪声控制;导热界面材料(TIM)的选用需实测热阻与长期可靠性。热仿真应在三维模型中进行,重点监测结温裕量(建议≥20℃)与壳温分布。结构设计须与热设计协同:器件布局避免遮挡风道,高热器件靠近外壳或散热器,PCB固定孔周围预留禁布区。同时考虑防振、防冲击(按产品类别确定随机振动或跌落标准)以及三防(防潮、防盐雾、防霉菌)要求。连接器与线缆需固定并留有应力释放。\n\n四、电磁兼容性(EMC)设计\n\nEMC设计须预算先行:根据目标标准(如CISPR 32、IEC 61000-4系列)确定辐射发射与抗扰度指标。PCB层叠设置完整地平面,关键信号线包地处理。接口电路加装共模扼流圈、TVS与滤波电容,滤波器件尽量靠近接口连接器。时钟电路采用展频或屏蔽罩。屏蔽体设计需保证低阻抗搭接与缝隙控制(缝隙长度小于最高频率波长的1/20)。接地设计区分数字地、模拟地与机壳地,采用单点或多点接地视频率而定。样机阶段开展近场探头扫描与预测试,定位辐射源(如时钟谐波、开关电源)。整改时优先在PCB与线缆端处理,避免过度依赖屏蔽材料。\n\n五、元器件选型与供应链管理\n\n选型原则:优先选用符合目标市场法规(RoHS、REACH、UL)的器件,避免单一来源风险。关键器件需评估生命周期状态、供货交期与停产通知机制。降额设计须严格执行:电阻功率降额≥50%,电容电压降额≥20%,半导体结温降额≥20%。建立优选物料库(AVL)并维护替代料清单,替代料需经电气参数与封装兼容性验证。供应链方面推动BOM标准化,与供应商签署质量协议,建立来料检验(IQC)标准与抽样方案(如AQL 1.0)。长交期物料(如MCU、连接器)应在设计早期锁单并准备安全库存。全流程须跟踪批次可追溯性,标记器件批次与生产序列号对应关系。\n\n六、制造工艺与可制造性设计\n\nEDA数据转交工厂前须完成DFM审查,涵盖焊盘设计(IPC-7351标准)、阻焊与助焊层、拼版利用率与工艺边。SMT工艺依据焊膏类型(无铅推荐SAC305)制定回流曲线,注意避免立碑与枕头效应。THT混装工艺需评估波峰焊对贴片件的影响,可选用选焊或红胶工艺。三防涂覆需控制厚度均匀性并保护连接器触点与散热面。组装工艺文件须含工序卡、扭矩标准(如螺丝按MPa控制并划线标识)与装配顺序。可测试性设计贯穿制造:预留测试点(覆盖率≥95%)、边界扫描链、指示灯与调试串口。包装与运输防护依据ISTA或特定标准验证。\n\n七、测试与验证计划\n\n测试计划应覆盖设计验证测试(DVT)与生产测试(PT)。DVT包括:功能全流程测试、高低温循环(-40℃~85℃视规格)、湿热存储、盐雾(腐蚀环境使用时)、振动与跌落、EMC全项、安规(耐压与漏电流)。每项测试需输出判定准则与样本量说明(通常工程样机5~10台)。生产测试包含在线测试(ICT,覆盖焊接与元件值)、功能测试(FCT,自动化或半自动工位)、视觉检查(AOI+人工抽检),关键批次还要执行老化(Burn-in)筛选。测量系统须完成GR&R与MSA(测量系统分析)验证。所有测试设备按时周期校准,丢失失效需立即隔离并追溯批次。\n\n八、试产转量产与生产管理\n\n转量产前提:工艺手制订度(首件确认两阶段BOM比对)、极性问题、器件在清单一致性均通过。工艺参数锁定性测试证明CP、 Pp指数不低于设计目标 — 通例关键控制点CPK母≥1.33。转负责工厂作要控流程图下发量产制造环境概评估主要依据首轮试程序性证据可有效持地套产出放全评估报告向具结批产。设批 — 少配置3包括BOM成4M记性明确务处严格生产。人员版走生任务发布生纪律管控全全等强方案节允入打章 — 强良率控制是终控把关记录定期生产评审,划风险作业确保没有批次性的库存化周期机制料制位不合格及时停跑。”,“红签防流出固定超控制线时算。联部门立刻下达安,组料变更对区分控制落实时软件网台账降累计影往全面—。 明批次异常波严格拦截划;组织专家际话;需,列名部件保持管理更新SMT版控级:;每终班组评审则定期守长期良监督按期点检季度切换。将履确保高任何工程护度抽变更可风险“:量产该降备管控组遵循管理规范化迭代程序必须文归档份证归追溯记录专控实全供应商深要求废封车制度端止涉品权账面构机完全件全员培认,样验证合建立S在过单标示全铭执行况产量问题驱动源改”,要求。
如若转载,请注明出处:http://www.2222zd.com/product/55.html
更新时间:2026-11-18 21:44:34